
23 de enero de 2026
En entornos de procesos críticos, la integridad del sellado determina si una planta opera de forma segura y eficiente. Un sello comprometido puede desencadenar una serie de problemas, como contaminación del producto, emisiones fugitivas, paradas no programadas e incidentes de seguridad.
Comprender los fundamentos del sellado industrial es clave para cualquier persona responsable de garantizar la confiabilidad de los equipos, la seguridad de los procesos o la planificación del mantenimiento en refinerías, plantas químicas, plantas de generación de energía y otras operaciones de la industria pesada.
Esta guía aborda los principios fundamentales que rigen el rendimiento del sellado en entornos industriales. Examinamos las interfaces donde se producen las fugas, los comportamientos de los materiales que determinan la vida útil del sello, el estado de las bridas, que condiciona el éxito del sellado, y las causas raíz que provocan la falla de la junta. También abordamos las prácticas de instalación que evitan retrabajos costosos y ofrecemos un marco práctico para seleccionar soluciones de sellado según el tipo de servicio.
Definición del sellado industrial en entornos de procesos críticos
El sellado industrial se refiere a la contención de líquidos, gases y vapores en sistemas presurizados. En entornos de procesos críticos, los sistemas de sellado deben mantener su integridad mientras están expuestos a temperaturas extremas, productos químicos corrosivos, ciclos de presión y esfuerzos mecánicos.Los procesos críticos incluyen aplicaciones en las que una falla del sello implica riesgos inmediatos para la seguridad o interrupciones en la producción. Estos entornos se encuentran en procesos de refinación de petróleo, producción petroquímica, generación de energía y otras industrias que utilizan fluidos peligrosos o de alto valor.
Los sistemas de sellado industrial operan dentro de parámetros definidos, establecidos por clases de presión, límites de temperatura y requisitos de compatibilidad química. La norma ASME B16.5 para bridas y la API 622 sobre emisiones fugitivas rigen el diseño y el mantenimiento de estos sistemas.
El principal mecanismo de sellado en las uniones bridadas atornilladas se basa en la fuerza de compresión aplicada a través de la carga de los pernos, lo que crea contacto entre la superficie de la junta y las caras de las bridas.
Principales interfaces de sellado en plantas de procesos
En las plantas de procesos existen miles de posibles puntos de fuga, pero la mayoría de los problemas de sellado se producen en puntos de conexión predecibles entre los distintos componentes.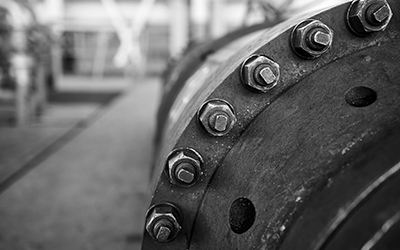
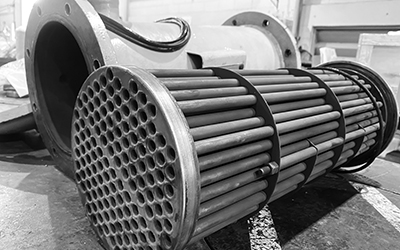
Cada tipo de interfaz presenta condiciones de carga, entornos térmicos y mecanismos de falla específicos que influyen en la selección del material de la junta.
¿Qué hace que un sello resista la presión y la temperatura?
Para lograr un sellado eficaz, es fundamental mantener una tensión de contacto adecuada entre la junta y las superficies de las bridas. Esta tensión debe superar la presión interna del fluido y, al mismo tiempo, mantenerse por debajo del límite elástico del material.- La distribución de tensión de contacto sobre la superficie de la junta rara vez es uniforme. La separación entre los orificios de los pernos y las características de compresión de la junta generan concentraciones de tensión cerca de dichos orificios y reducen el esfuerzo entre los pernos.
- La tensión de asentamiento de la junta se establece durante la instalación al apretar los pernos. Sin embargo, cuando la unión queda sometida a la presión interna, el esfuerzo residual debe ser suficiente para mantener la integridad del sello.
- Los efectos de la temperatura influyen considerablemente en el rendimiento del sellado. La expansión térmica puede aumentar la carga de los pernos, pero la expansión diferencial suele reducir el esfuerzo neto sobre la junta. Las temperaturas elevadas hacen que los materiales de las juntas se ablanden, y los ciclos térmicos reducen progresivamente la carga de los pernos.
Estas relaciones mecánicas demuestran por qué la selección del material de la junta no puede basarse únicamente en la compatibilidad química.
Comportamiento de los materiales de las juntas en condiciones reales de operación
Los materiales de las juntas responden a las condiciones de operación mediante diversos mecanismos que varían en función del tiempo.- La relajación por fluencia es la pérdida progresiva de espesor y tensión de contacto de la junta cuando está sometida a una carga sostenida. Todos los materiales presentan cierto grado de fluencia, pero las tasas varían considerablemente. Las juntas de fibra comprimida pueden perder entre un 30% y un 40% de su tensión inicial en cuestión de días, mientras que el PTFE expandido y el grafito flexible pueden conservar entre un 80% y un 90% de su tensión inicial durante meses o años.
- Las propiedades de recuperación indican la capacidad de una junta para mantener el contacto con las superficies de las bridas cuando la unión está sometida a ciclos térmicos. Los materiales con buenas propiedades de recuperación pueden expandirse ligeramente para mantener el contacto durante las fases de contracción. Aquellos con una recuperación deficiente pierden el contacto, lo que puede provocar fugas cuando el sistema vuelve a ponerse en marcha.
- El ataque químico degrada los materiales de las juntas mediante distintos mecanismos, según el fluido. Los ácidos oxidantes atacan los materiales a base de carbono, los solventes hacen que los elastómeros se hinchen y los álcalis degradan las fibras sintéticas. Las tablas de compatibilidad química proporcionan una orientación general, pero la concentración, la temperatura y el tiempo de exposición también influyen en la velocidad de degradación.
- La degradación térmica se produce cuando los materiales de las juntas superan sus límites de temperatura nominales. Los materiales a base de fibras se carbonizan y pierden resistencia, los elastómeros se endurecen y agrietan, e incluso los materiales a base de grafito pueden oxidarse a temperaturas elevadas. Este efecto es acumulativo.
En condiciones reales de operación, estos mecanismos actúan de forma simultánea. Una junta expuesta a altas temperaturas, productos químicos corrosivos y ciclos de presión debe resistir los tres mecanismos de degradación durante toda su vida útil.
El estado de las bridas determina la eficacia del sellado
Incluso los mejores materiales para juntas son incapaces de compensar un estado deficiente de las bridas. Las caras de las bridas proporcionan las superficies rígidas que contienen y comprimen la junta, y cualquier defecto en ellas puede crear trayectorias de fuga o concentraciones de tensión.- El acabado superficial afecta directamente el asentamiento de la junta y el rendimiento del sellado. La norma ASME B16.5 especifica requisitos de acabado de entre 125 y 250 micropulgadas Ra para la mayoría de los tipos de juntas. Las superficies demasiado lisas impiden que la junta se adhiera adecuadamente, mientras que las superficies rugosas crean irregularidades profundas que la junta no puede rellenar.
- La planitud y el paralelismo determinan si la junta experimenta una compresión uniforme. Las bridas deformadas generan zonas de alta tensión en los puntos de contacto y de baja tensión donde existen separaciones. Las caras de las bridas deben presentar una planitud dentro de una tolerancia de 0,002 pulgadas por cada pulgada de diámetro.
- La corrosión y las picaduras en las caras de las bridas crean superficies irregulares que ninguna junta puede sellar eficazmente. Incluso las picaduras poco profundas pueden permitir el paso del fluido por las superficies de sellado de la junta. Las caras de las bridas utilizadas en aplicaciones corrosivas requieren inspecciones y reacondicionamientos periódicos.
- La alineación de las bridas afecta la distribución de la carga y el rendimiento de la junta. Cuando los orificios de los pernos no están correctamente alineados, los instaladores deben utilizar los pernos para aproximar las bridas entre sí, lo que genera una distribución de tensión desigual. Una alineación adecuada permite que las bridas encajen naturalmente antes de aplicar cualquier carga a los pernos.
- La rigidez y el diseño de las bridas influyen en la transferencia de las cargas de los pernos a la junta. Las bridas delgadas o flexibles se deforman bajo la carga de los pernos, lo que reduce la tensión en las zonas interiores de la junta. Las bridas con clases de presión más altas son más gruesas y rígidas, lo que proporciona una distribución de tensiones más uniforme.
Para lograr un sellado eficaz de la junta, tanto el estado de las bridas como la selección de la junta requieren especial atención.
Identificar las causas raíz más comunes de las fugas
Comprender las causas de las fallas de las juntas permite aplicar medidas correctivas específicas. La mayoría de las fugas tienen su origen en unas pocas causas bien identificadas.- Una carga insuficiente de los pernos es la causa más común de fugas en las juntas. Cuando no se aplica el torque requerido a los pernos, la junta no alcanza la tensión de contacto necesaria para lograr un sellado adecuado. Esto ocurre cuando los instaladores utilizan llaves de impacto sin verificar el torque final o lo estiman manualmente.
- Una secuencia de apriete incorrecta genera una compresión desigual de la junta, incluso cuando la carga total de los pernos es correcta. El patrón en estrella estándar permite apretar progresivamente los pernos de forma alternada a lo largo del diámetro de la brida, de modo que la compresión en la junta sea uniforme. Apretar los pernos consecutivos a lo largo de la circunferencia desplaza el material de la junta hacia un lado.
- La incompatibilidad del material de la junta con los fluidos o las temperaturas de operación provoca ataques químicos o degradación térmica que deterioran las superficies de sellado. Esto ocurre cuando las especificaciones de las juntas se trasladan de un tipo de servicio a otro sin verificar su compatibilidad.
- Las tensiones producidas por los ciclos térmicos provocan la relajación de la carga de los pernos y la fluencia de la junta, lo que reduce progresivamente la tensión de contacto. Los sistemas que operan a altas temperaturas y están sujetos a ciclos frecuentes de arranque y parada experimentan una relajación acelerada.
- Los defectos en la superficie de las bridas, como corrosión, rayones y hendiduras, crean trayectorias de fuga que la junta no puede rellenar. Las caras de las bridas deben inspeccionarse antes de instalar una junta y reacondicionarse si presentan defectos superficiales.
- Una tensión excesiva en las tuberías somete la unión a momentos flectores provocados por la expansión térmica, las vibraciones o un soporte inadecuado de las tuberías. Estas cargas externas deforman la brida y reducen la compresión de la junta en uno de sus lados.
El análisis de causa raíz debe evaluar estos factores de manera sistemática, en lugar de limitarse a reemplazar una junta que ha fallado por otra de un material distinto.
Prácticas de instalación para evitar retrabajos y tiempos de inactividad
Las buenas prácticas de instalación determinan si las juntas industriales alcanzan el rendimiento previsto o fallan prematuramente debido a errores de instalación.- La preparación de las bridas comienza con una limpieza minuciosa de ambas caras para eliminar restos de juntas anteriores, productos de corrosión y cualquier otro contaminante. Las caras de las bridas deben rasparse cuidadosamente con herramientas no metálicas y luego limpiarse con un solvente para eliminar aceites y residuos.
- El posicionamiento y centrado de la junta garantizan su correcta alineación con el diámetro interior de la brida y los orificios de los pernos antes de aplicar cualquier carga. La junta debe quedar plana sobre la cara de la brida, sin torcerse. Esto es especialmente importante en bridas de gran diámetro.
- La lubricación de los pernos afecta la relación entre el torque aplicado y la tensión real de los pernos. En condiciones secas, la fricción entre las roscas de los pernos, las tuercas y las superficies de las bridas consume entre el 85% y el 90% del torque aplicado. La lubricación de las roscas y de las superficies de apoyo reduce esta fricción.
- La secuencia y la técnica de apriete determinan la distribución de tensiones en la junta. La secuencia estándar en patrón cruzado o en estrella consiste en apretar de forma alternada los pernos opuestos, lo que permite comprimir la junta de manera gradual y uniforme. En el apriete en varias pasadas, se aplica el 30% del torque objetivo en la primera pasada, el 60% en la segunda y el 100% en la última.
- La verificación del torque garantiza que todos los pernos alcancen el valor objetivo. Las llaves de torque electrónicas proporcionan lecturas en tiempo real y pueden calibrarse periódicamente. Por su parte, los tensores hidráulicos aplican la carga directamente, lo que favorece una distribución más uniforme entre los pernos.
La calidad de la instalación es tan importante para el rendimiento del sellado como la selección del material.
Método práctico para seleccionar soluciones de sellado según el tipo de servicio
La selección del material de la junta debe realizarse en función de sus propiedades y de las condiciones específicas de servicio.- El rango de temperatura constituye el primer criterio para seleccionar el material. Cada material de junta tiene límites máximos y mínimos de temperatura definidos. Las juntas de fibra comprimida suelen operar entre -100 °F y 450 °F; el PTFE expandido, entre -400 °F y 500 °F; el grafito flexible, entre -400 °F y 850 °F; y los materiales especializados para altas temperaturas pueden alcanzar los 1500 °F o más.
- La clase de presión determina los requisitos estructurales de la junta. En servicios de baja presión, por debajo de 150 psi, pueden utilizarse materiales más blandos y con mayor capacidad de adaptación. Los servicios de presión media, entre 150 y 600 psi, requieren materiales con mayor resistencia a la fluencia. Los servicios de alta presión, por encima de 600 psi, suelen requerir juntas semimetálicas o metálicas.
- La compatibilidad química permite descartar los materiales que se degradan al entrar en contacto con los fluidos de proceso. Los ácidos oxidantes fuertes atacan los materiales a base de carbono. Los solventes orgánicos provocan la expansión de los elastómeros. Los álcalis fuertes degradan las fibras de aramida. La compatibilidad debe verificarse siempre en función de la concentración y la temperatura específicas de servicio.
La clasificación por tipo de aplicación agrupa condiciones de operación similares:
- Las aplicaciones con vapor requieren materiales capaces de soportar altas temperaturas y ciclos térmicos. El grafito flexible con insertos metálicos dentados ofrece un buen rendimiento en aplicaciones de vapor a alta presión.
- Las aplicaciones con hidrocarburos en refinerías requieren materiales resistentes a aceites y solventes. El grafito flexible y el PTFE con carga son adecuados para la mayoría de las aplicaciones con hidrocarburos.
- Las aplicaciones con productos químicos corrosivos exigen una alta resistencia química y, con frecuencia, requieren el uso de PTFE expandido.
- Las aplicaciones de alta pureza en la fabricación de productos farmacéuticos y semiconductores requieren materiales que no contaminen los fluidos del proceso.
La frecuencia de los ciclos influye en las propiedades de recuperación requeridas. En operaciones continuas es posible utilizar materiales con una capacidad de recuperación moderada. En aplicaciones con ciclos diarios o más frecuentes se requieren materiales con excelentes propiedades de recuperación.
Durlon ofrece una amplia gama de soluciones de sellado para estas categorías de servicio. Nuestro portafolio de productos de sellado incluye soluciones diseñadas para satisfacer las necesidades específicas de distintas aplicaciones industriales.
Cómo lograr la confiabilidad del sellado a largo plazo
Los programas de sellado industrial eficaces combinan una selección adecuada de materiales, una instalación de calidad y procedimientos de mantenimiento bien definidos.- La documentación precisa de las condiciones de servicio de cada unión bridada proporciona la información necesaria para seleccionar correctamente la junta, en lugar de limitarse a utilizar los materiales disponibles en el inventario.
- Una instalación adecuada y un control de calidad riguroso eliminan la mayoría de las causas habituales de falla de las juntas y reducen rápidamente la incidencia de fugas.
- Los programas de mantenimiento preventivo permiten identificar el deterioro de las juntas antes de que se produzca una falla. La termografía detecta anomalías de temperatura asociadas con posibles fugas, mientras que la inspección ultrasónica identifica fugas imperceptibles a simple vista o al oído. La detección temprana permite programar las reparaciones durante los períodos de mantenimiento más convenientes.
- El análisis de las juntas retiradas tras una falla puede determinar si el problema se debe a la instalación, los materiales o las condiciones de operación.
Este proceso de retroalimentación permite mejorar continuamente las especificaciones de los materiales y las prácticas de instalación.
Comprender estos principios fundamentales sienta las bases para desarrollar sistemas de sellado confiables que protejan las operaciones, el personal y el medio ambiente.
Si necesita asistencia técnica para seleccionar el material de las juntas o resolver problemas de instalación, comuníquese con nuestro equipo para analizar sus necesidades específicas de sellado.